Direkt zum Inhalt
Weltzentrum der Medizintechnik
Technische Kategorie

Additive Fertigung & 3D-Druck für Medizinprodukte

3 Unternehmen in dieser Kategorie
Additive Fertigung & 3D-Druck

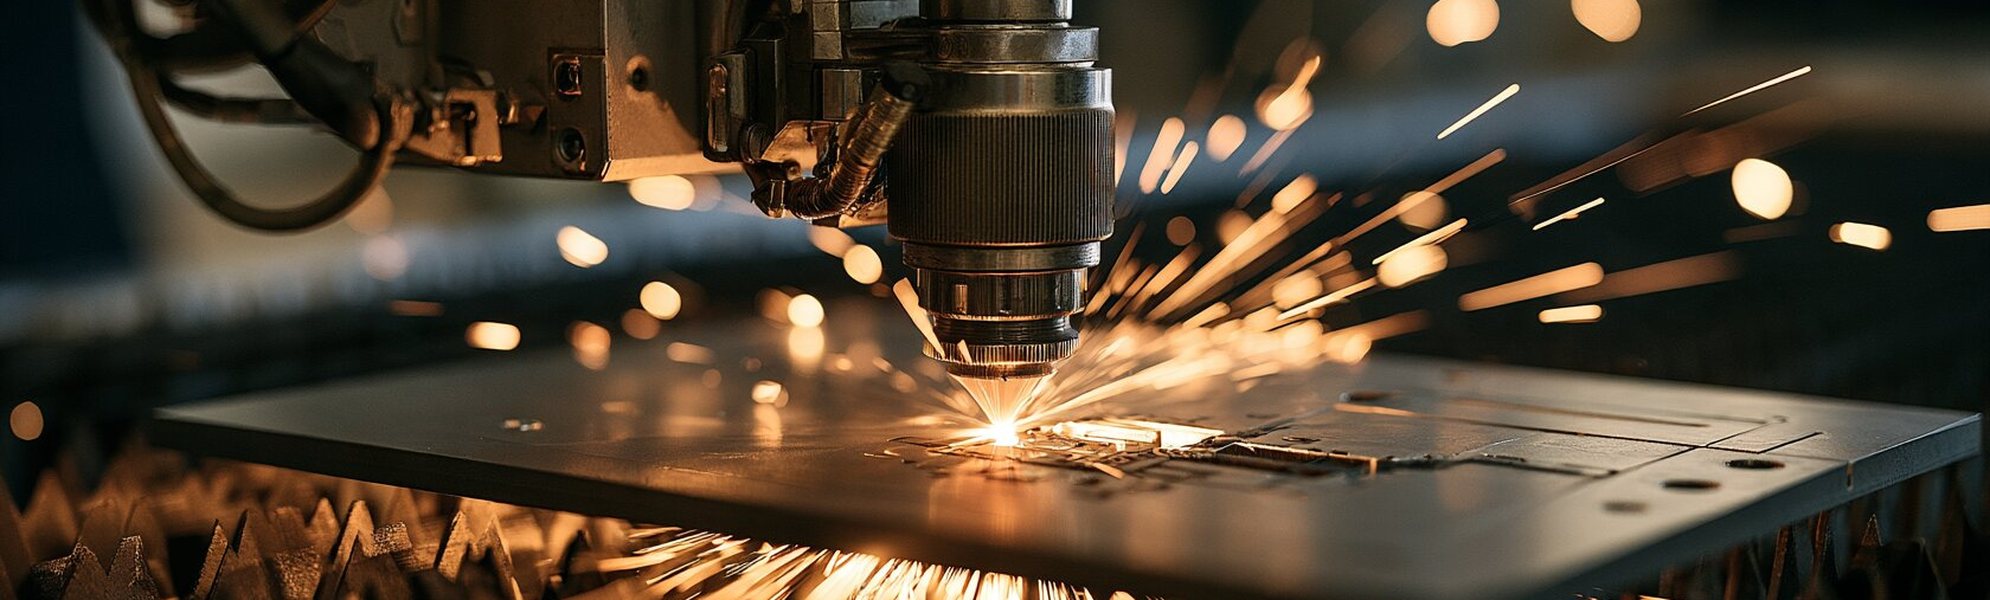
Additive Fertigung hat sich in der Medizintechnik dort durchgesetzt, wo Geometrien gefragt sind, die anders nicht herstellbar sind: poröse Strukturen für das Einwachsen von Knochen, patientenindividuelle Implantate und Bohrschablonen, Leichtbau mit innenliegenden Kanälen. Für Metalle ist das pulverbettbasierte Laserschmelzen der Regelfall, meist mit Ti-6Al-4V ELI oder Kobalt-Chrom.

Regulatorisch ist der Reiz zugleich die Schwierigkeit. Jedes Bauteil entsteht neu, und der Prozess bestimmt die Werkstoffeigenschaften mit — Bauraumposition, Belichtungsstrategie, Pulverqualität und Wiederverwendungszyklen beeinflussen Dichte, Gefüge und Dauerfestigkeit. Deshalb ist additive Fertigung ein validierungspflichtiger Prozess mit besonders dichter Parameterüberwachung, und deshalb gehören Pulvermanagement und Rückverfolgbarkeit der Charge zum Kern der Dokumentation.

Dazu kommt die Nachbearbeitung, die den Aufwand oft übersteigt: Stützen entfernen, spannungsarm glühen, heißisostatisch pressen, Funktionsflächen zerspanen, Oberflächen bearbeiten und — nicht zuletzt — Pulverreste aus Hohlräumen entfernen. Für Einkäufer ist genau das die aufschlussreiche Frage: Nicht wer druckt, sondern wer den ganzen Weg bis zum prüffähigen Teil abdeckt.

Unternehmen in dieser Kategorie

3 von 3
BELIEBT
Hersteller
DANmed/STERIS Deutschland GmbH

Tuttlingen, DE

Reparaturteile und Reparaturservice für medizinische Instrumente aus Tuttlingen seit 1975 — über 5.000 Ersatzteile für alle gängigen Marken auf Lager, Sonderanfertigungen, Teil der STERIS-Gruppe, ISO 13485.

ZerspanungSpritzgussTitan
ISO 13485
BELIEBT
Zulieferergeprüft 25.10.2026
Herbert Keller Werkzeugbau

Dunningen, DE

Werkzeugbau aus Dunningen im Schwarzwald: Stanzwerkzeuge- Komponenten-Verschleiss-Ersatzteile und Erodierservice Draht- und Senkerodieren, CNC-Fräsen, Präzisionsteile und Hersteller von Spannsysteme für den Erodierbereich — ISO 9001:2015.

ZerspanungSpritzgussTitan
ISO 9001
BELIEBT
Dienstleistergeprüft 30.09.2026
Ideenschmi3De

Tuttlingen, DE

Entwicklungsstudio aus dem Medical Valley: Vermessen und Scannen, CAD-Konstruktion in SolidWorks, MDR-orientierte technische Dokumentation und additive Fertigung von Prototypen, Vorrichtungen und anatomischen Modellen.

PrueftechnikEngineeringKunststoffe

Häufige Fragen

Welche Werkstoffe sind für Implantate zugelassen?
Verbreitet sind Ti-6Al-4V ELI nach ISO 5832-3 und Kobalt-Chrom-Legierungen nach ISO 5832-12. Entscheidend ist nicht nur die Legierung, sondern die Pulverspezifikation: Korngrößenverteilung, Sauerstoffgehalt und die Zahl der Wiederverwendungszyklen gehören dokumentiert.
Warum ist die Bauraumposition relevant?
Weil sich Temperaturführung und Schutzgasströmung über die Bauplatte unterscheiden. Teile am Rand können anderes Gefüge und andere Dauerfestigkeit aufweisen als solche in der Mitte. Bei validierten Prozessen wird die Position deshalb festgeschrieben, nicht dem Bediener überlassen.
Wie wird Restpulver aus Hohlräumen nachgewiesen?
Am zuverlässigsten mit Computertomografie, ergänzt um Spül- und Wiegeverfahren. Bei porösen Strukturen ist das der kritischste Schritt der Nachbearbeitung — eingeschlossenes Pulver ist im fertigen Teil weder sichtbar noch später zu entfernen.
Ihr Unternehmen fehlt hier?

Übernehmen Sie Ihr Profil und ordnen Sie es den passenden Kategorien zu — kostenfrei.

Profil übernehmen